APPROFONDIMENTO TECNICO
Sviluppare impianti di aspirazione efficaci nella pressofusione
L’efficacia dipende dalla velocità di cattura nel punto esatto dove si forma l’inquinante
L’automazione spinta delle isole di pressofusione ha portato prestazioni produttive elevate, ma anche un problema che si ripresenta identico in ogni fonderia: vapori, nebbie oleose e particolato fine generati dalla lubrificazione dello stampo e della camera di iniezione. Un impianto dimensionato solo sulla portata, senza tenere conto della distanza tra sorgente e captazione, non protegge davvero gli operatori e pesa sui consumi energetici dello stabilimento.
IL CONTESTO
La pressofusione: un processo evoluto con criticità da gestire
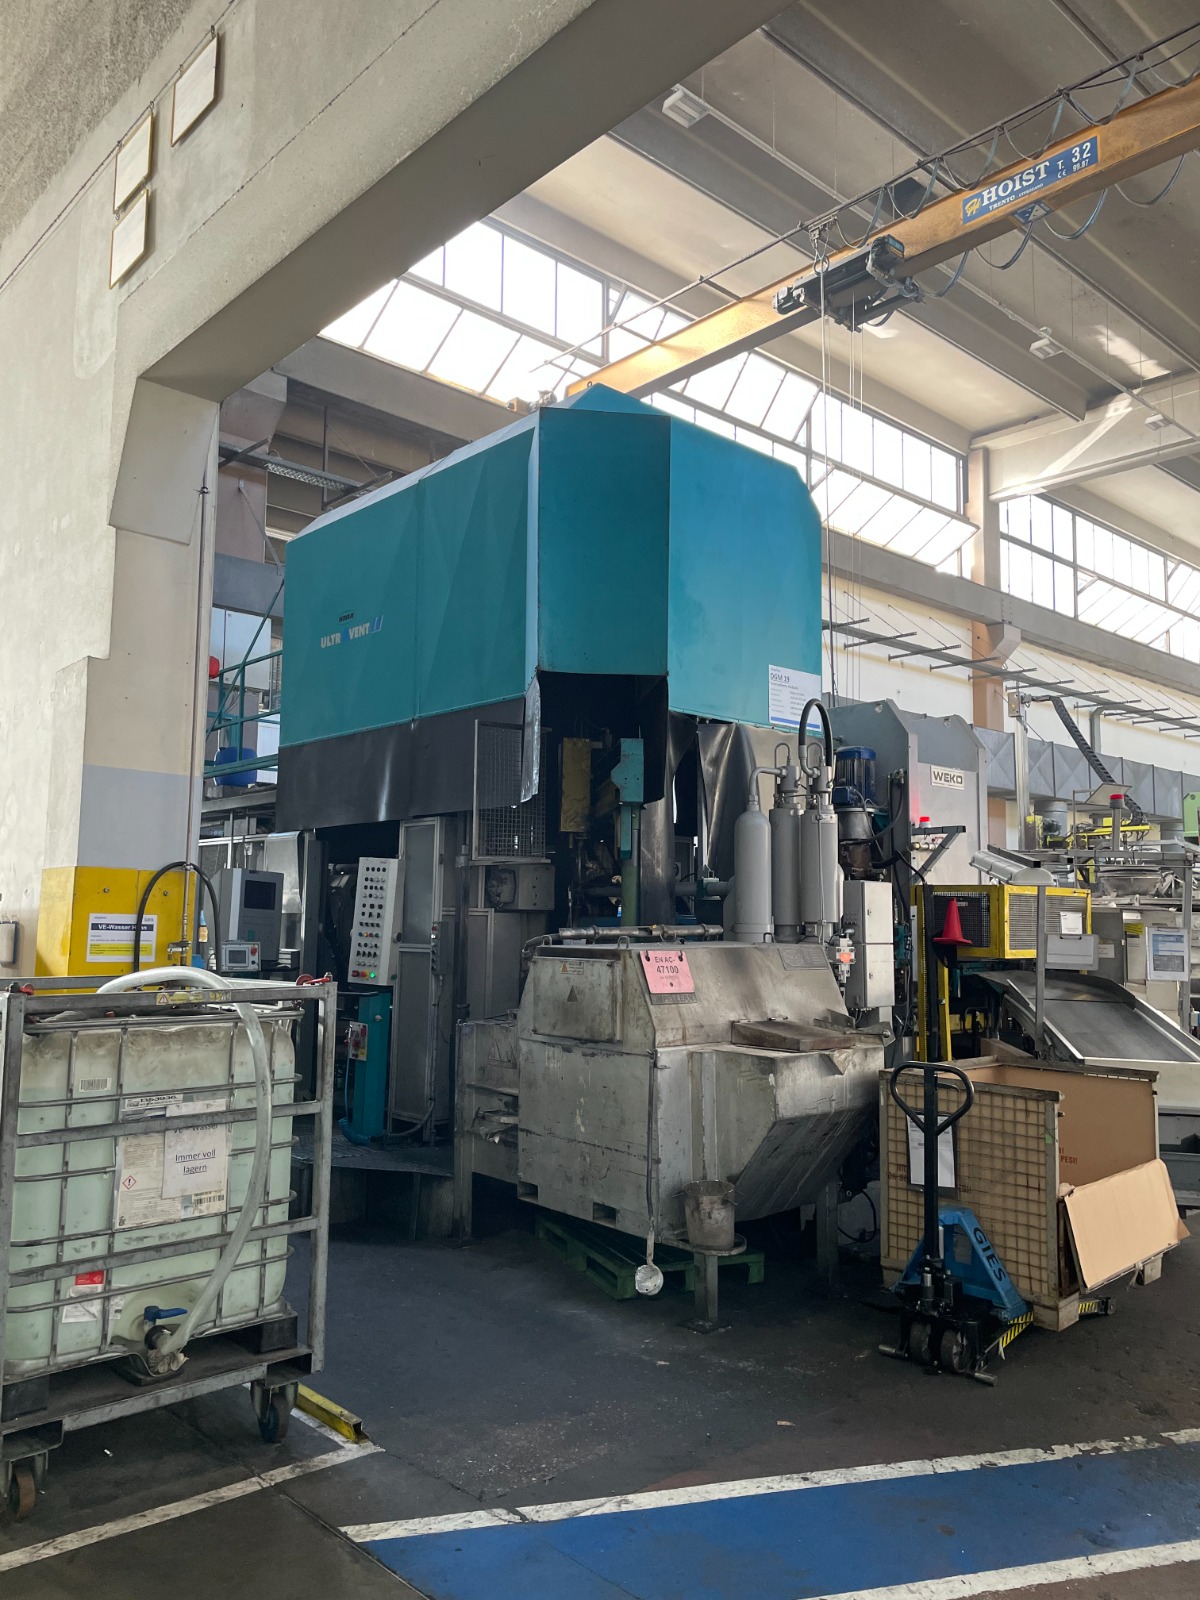
La pressofusione è tra i processi produttivi più evoluti per la realizzazione di componenti metallici ad alta precisione dimensionale. Il livello di automazione raggiunto negli ultimi anni ha spinto in alto le prestazioni degli impianti, ma ha reso ancora più stringente la gestione delle emissioni aerodisperse generate durante il ciclo.
Le sorgenti principali sono note: lubrificazione dello stampo con distaccanti, lubrificazione della camera di iniezione e del pistone, e in misura minore l'apertura dello stampo con l'estrazione del getto ancora caldo. Se queste fasi non vengono intercettate correttamente, la qualità dell'aria nell'ambiente di lavoro peggiora, le superfici si contaminano e le apparecchiature installate nell'area produttiva si deteriorano più in fretta del previsto.
Per questo la progettazione dell'impianto di aspirazione è di cruciale importanza in quanto incide sulla salute degli operatori, sulla continuità produttiva, sui costi manutentivi e sull'efficienza energetica dell'intero stabilimento.
IL FENOMENO
Come si formano le nebbie oleose
Durante la spruzzatura il distaccante viene nebulizzato direttamente sulle superfici dello stampo, che lavorano a temperature comprese tra 180 °C e oltre 300 °C, a seconda della lega impiegata, del ciclo produttivo e della gestione termica dello stampo stesso.
Il contatto rapido con superfici così calde vaporizza la componente liquida e genera un aerosol fatto di particelle di dimensioni molto eterogenee. Le gocce più grandi condensano quasi subito, mentre la frazione più fine resta sospesa in aria, trascinata dai moti convettivi generati dal calore irradiato dalla macchina.
A complicare il quadro ci pensano il robot di spruzzatura e il robot estrattore: i loro movimenti, uniti all’apertura dello stampo, cambiano continuamente la direzione dei flussi d’aria e favoriscono la dispersione delle particelle anche a diversi metri dalla sorgente.
La conseguenza dal punto di vista impiantistico è diretta, infatti l’inquinante va intercettato nei primi istanti della sua formazione perchè, una volta che la nube si è diluita nell’ambiente, l’efficienza della captazione crolla e servono volumi d’aria molto più grandi per ottenere lo stesso risultato.
IL PRINCIPIO PROGETTUALE
La captazione localizzata
Una volta formata, la nebbia oleosa va intercettata prima che si disperda: qui entra in gioco la velocità di cattura, cioè la velocità dell’aria che la cappa riesce a generare nel punto esatto in cui l’inquinante si trova. Uno degli errori più frequenti nella progettazione degli impianti di aspirazione è legare l’efficacia del sistema alla sola portata del ventilatore. La ventilazione industriale localizzata funziona diversamente: la capacità di una cappa di intercettare l’inquinante dipende soprattutto da quella velocità di cattura, non dal volume d’aria movimentato in totale.
Questa velocità decade rapidamente con la distanza. Più la cappa è lontana dalla sorgente, più serve aumentare la portata per compensare, e con essa crescono le dimensioni del ventilatore, le sezioni delle condotte, le perdite di carico e i consumi energetici. È per questo che nelle installazioni più efficaci per la pressofusione la soluzione tecnicamente più solida è la cappa mobile integrata alla macchina e sincronizzata con il ciclo produttivo: durante la spruzzatura si posiziona vicino allo stampo per intercettare la nube nel momento in cui si forma, poi si allontana per lasciare campo libero al robot, o all’operatore, nelle installazioni più piccole dove l’estrazione del pezzo e la spruzzatura del distaccante restano affidate a personale fisso, e alla manutenzione.
Distanza maggiore dalla sorgente
Per compensare la distanza serve una portata più alta: ventilatore sovradimensionato, condotte più ampie, perdite di carico e consumi energetici più elevati.
Captazione nel punto di formazione
La cappa si avvicina allo stampo solo durante la spruzzatura: portata ridotta, efficienza di captazione più alta, ventilatore e filtrazione dimensionati sul reale fabbisogno.
IL DIMENSIONAMENTO
Ridurre la distanza tra sorgente e cappa
ll corretto dimensionamento di un impianto di aspirazione richiede un’analisi fluidodinamica della sorgente emissiva. Criteri consolidati, come il metodo di Dalla Valle per la valutazione della portata di captazione, permettono di individuare il miglior compromesso tra efficacia di aspirazione ed efficienza energetica.
L’obiettivo è ottimizzare il rapporto tra portata aspirata ed effettiva capacità di intercettare l’inquinante. Ridurre la distanza della cappa dalla sorgente significa diminuire sensibilmente la portata necessaria, con effetti diretti su tutta la catena impiantistica.
Il metodo di Dalla Valle resta oggi uno dei riferimenti più solidi per calcolare la velocità di captazione in funzione della distanza dalla sorgente.
Ventilatore più piccolo
Superficie filtrante ridotta
Consumi elettrici più bassi
Meno interventi manutentivi
Perdite di carico più contenute
In sintesi
Tre principi che dovrebbero guidare ogni progetto di aspirazione in pressofusione
01
Captare vicino alla sorgente
L'inquinante va intercettato nei primi istanti della sua formazione. Una volta disperso nell'ambiente, servono volumi d'aria molto più grandi per ottenere lo stesso risultato.
02
Sincronizzare la cappa con il ciclo, non tenerla fissa
Una cappa mobile integrata alla macchina, che si avvicina solo durante la spruzzatura, intercetta la nube nel momento esatto in cui si forma senza ostacolare robot ed estrazione.
03
Dimensionare sull'analisi fluidodinamica, non sulla portata standard
Criteri consolidati come il metodo di Dalla Valle permettono di calcolare la portata realmente necessaria, evitando impianti sovradimensionati e più costosi da gestire.
Chiamaci
Nel tuo reparto la filtrazione locale è al limite?
Lega impiegata, ciclo termico dello stampo, layout della macchina e movimenti dei robot cambiano da impianto a impianto. Quello che non cambia è il nostro metodo!
Cosa ricevi
→
Il sopralluogo e l’analisi del ciclo produttivo, senza impegno
→
L’individuazione delle sorgenti emissive, fase per fase
→
Il piano di intervento ottimizzato, con priorità, tempi e investimenti chiari